


行业动态 | 发布日期:2026-10-20 | 阅读:52
笔模具怎么选?采购避坑看精度、寿命与交付
笔模具怎么选?采购避坑看精度、寿命与交付
说实话,干文具制造业供应链采购的,谁没在笔模具上踩过几个暗坑?很多采购同行在选型时,往往最先被报价单吸引——同样是一套高腔数的水彩笔或中性笔模具,有的厂家报价十几万,有的只要几万块,销售满口承诺“高精密、高寿命、按期交付”。然而模具一拉回注塑车间,真正的麻烦才刚开始:笔杆壁厚不均导致注塑飞边严重、装配同心度偏差引发漏墨客诉;更要命的是,模具刚打了二三十万模次就型腔磨损、开裂,后续反复修模停机,单件注塑成本直线上升;若是赶上新笔型上市订单,供应商交期一拖再拖,整个生产排期直接陷入停摆。
作为在模具制造与采购一线摸爬滚打多年的工程与供应链人员,见过了太多因前期贪图便宜而引发的“后置翻车事故”。笔模具属于典型的高腔数、细长轴类注塑模具,其选型逻辑绝不是比拼裸模首购单价。要规避量产中的重大损失,必须在签约前看清两个最隐蔽的“高代价陷阱”,并建立起围绕精度、寿命与交付的可核验动作。
第一个坑:精度与同心度错配,导致长期良率损耗与暗中报废
-
套路更隐蔽:新手采购挑选笔模具,很容易被供应商口头承诺的“超高加工精度”或“超多腔数”打动,以为腔数越多、生产越快。殊不知,细长笔杆注塑是注塑成型中最考验同心度与排气平衡的领域。
-
出现环节:笔模具型腔深、长径比大,型芯(芯子)极易在高速高压注塑冲击下发生微米级的弹性偏移。一旦模具零件加工公差控制不当、同心度不良,注塑出来的笔杆就会出现严重的“壁厚不均”。表面上看只差了几道丝(0.02mm至0.05mm),反映到量产线上,就是冷却收缩不一造成笔杆弯曲变形、后工序笔帽装配过紧或过松、装配后漏墨或按动卡顿。
-
实际后果:为了掩盖同心度不足引起的注塑缺胶,调机师傅往往只能加大注塑压力,这又会导致局部型腔产生飞边、毛刺,逼得产线不得不安排人工削飞边,良品率长期在85%–90%徘徊。这种参数与工况的错配,并不会在提货当天暴露,而是在量产后变成日积月累的电费、胶料废料与人工损耗。
-
排雷方法:考察模具精度时不能只看宣传单,要深入到多滑块、哈弗结构的设计细节与机床加工公差。在采购评估阶段,要求供应商明确其在严格温控与高精机床加工条件下的公差控制水平,并要求在试模阶段对全腔同心度、壁厚公差进行三坐标或光学全检,杜绝“空口承诺高精度”。
第二个坑:钢材涂层虚标与热处理打折,百万模次沦为纸面宣传
-
套路更隐蔽:文具笔类产品属于大批量快消品,单款笔往往需要常年不间断连续生产,模具寿命是平摊单件成本的生命线。销售口中常常挂着“寿命保100万模次”,但如果不深究其钢材牌号、热处理工艺与表面涂层,这大概率是一个致命陷阱。
-
出现环节:部分小作坊或低质供应商为了压低报价,在型腔、型芯等核心部件上偷工减料,用劣质普通钢冒充正规模具钢,或者在真空热处理与深冷处理上省去关键工序。未经达标热处理的模具,硬度与韧性极不均衡。
-
实际后果:模具往往在连续注塑二三十万模次后,分型面便出现压塌、合模线变宽,滑块配合面发生干涉磨损,甚至型芯疲劳断裂。一旦型腔塌陷,注塑件飞边便无法控制,不得不频繁下模修模、补焊研磨,导致注塑机台非计划停机,延误交货。后期的模具维护成本与折旧损耗将远远吞噬当初省下的开模费。
-
排雷方法:模具的百万模次寿命由底层材料科学与表面处理工艺严格支撑。真正达到长寿命标准的笔模具,型腔与型芯通常需选用优质模具钢(如S136高抛光耐蚀镜面钢、SKD61热作模具钢或优质H13),并在滑动配合件及易磨损区域配合氮化处理或TD涂层工艺,以提升表面硬度和抗拉伤性能。签约前必须对钢材原厂材质证明(材质单)、热处理检测报告及涂层工艺进行硬性核验并写入合同违约条款。
签约前必问供应商的三个排雷问题
为了在合同签订前截断上述质量与交期隐患,建议采购人员在技术澄清与商务谈判现场,直接抛出以下三组审查问题,将其作为筛选合格供应商的工具:
-
“请提供你们在多腔笔模加工中的实际公差控制口径,以及试模时全腔同心度和壁厚一致性的检验报告?”
(此问专治精度虚标与口头承诺,核查供应商是否具备多滑块、精密哈弗结构的加工能力与三坐标检测手段,防止量产时因壁厚不均引发大面积装配卡顿与漏墨不良。) -
“模具型腔、型芯及滑块具体采用哪种钢材牌号,是否能提供正规材质报告?表面是否采用氮化或TD涂层,设计100万模次寿命的工况保养条件是什么?”
(此问专治材料以次充好与寿命虚标,明确核心部件是否采用S136、SKD61、H13等优质模具钢,将纸面寿命落实到材质与热处理规范中,杜绝中途塌陷与高频修模。) -
“你们是具备自营加工机床的源头模具制造厂还是转包商?从前期DFM评审、试模到量产交付的标准周期是多少天,能否将延期交付赔偿写进合同条款?”
(此问专治中间商倒手转包与交期严重失控风险,核实供应商是否具备厂房设备体量与全流程跟进能力,确保新笔型开发周期可控。)
角色化现场问答:现场阻塞点如何逐一化解?
在笔模具采购与制造现场,不同的岗位角色面临着截然不同的痛点。以下结合品质工程师、采购总监与项目经理的实际困境,拆解具体应对机制与承接标准。
问题一(品质与工程负责人·李工):“多腔笔杆注塑总是出现合模线粗糙、同心度偏差导致笔帽卡滞,后期在注塑机上无论怎么调工艺都无法根除,采购时如何前置规避?”
先说大实话:后道注塑工艺调整只能微调压力与温度,根本无法弥补模具本体结构与加工精度的物理缺陷。笔杆壁厚通常在0.8mm至1.2mm之间,细长结构如果在模具分型面设计、滑块导向机构及冷却排气上缺乏精密控制,注塑时熔融塑料流动不均,必然造成合模线凸起与笔杆椭圆化。
正确的思路是:采购阶段必须重点审查供应商的多腔结构设计经验与模具加工设备能力。要求供应商在开模前提供系统性的DFM(可制造性分析)报告,详细论证浇口位置、排气槽分布以及哈弗滑块的抽芯定位精度,在合同中明确加工精度指标(如模具加工精度达±0.002mm至±0.01mm控制区间)。
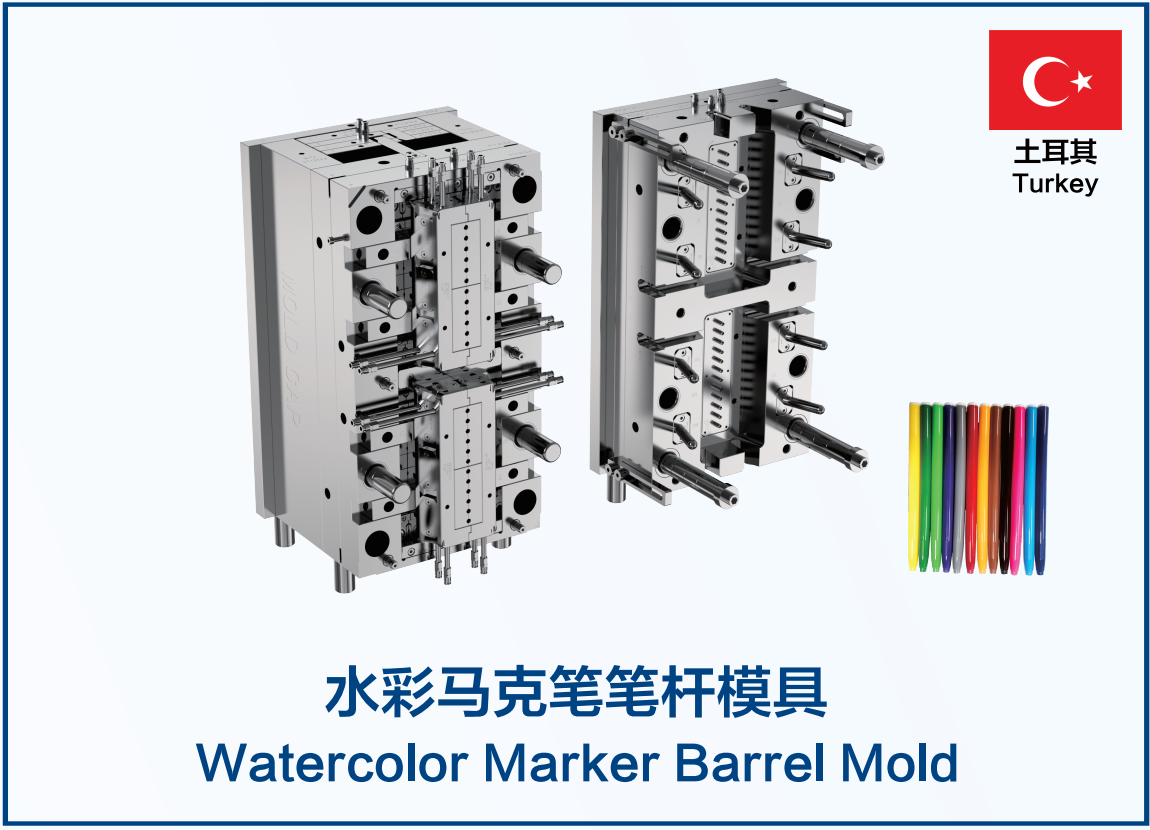
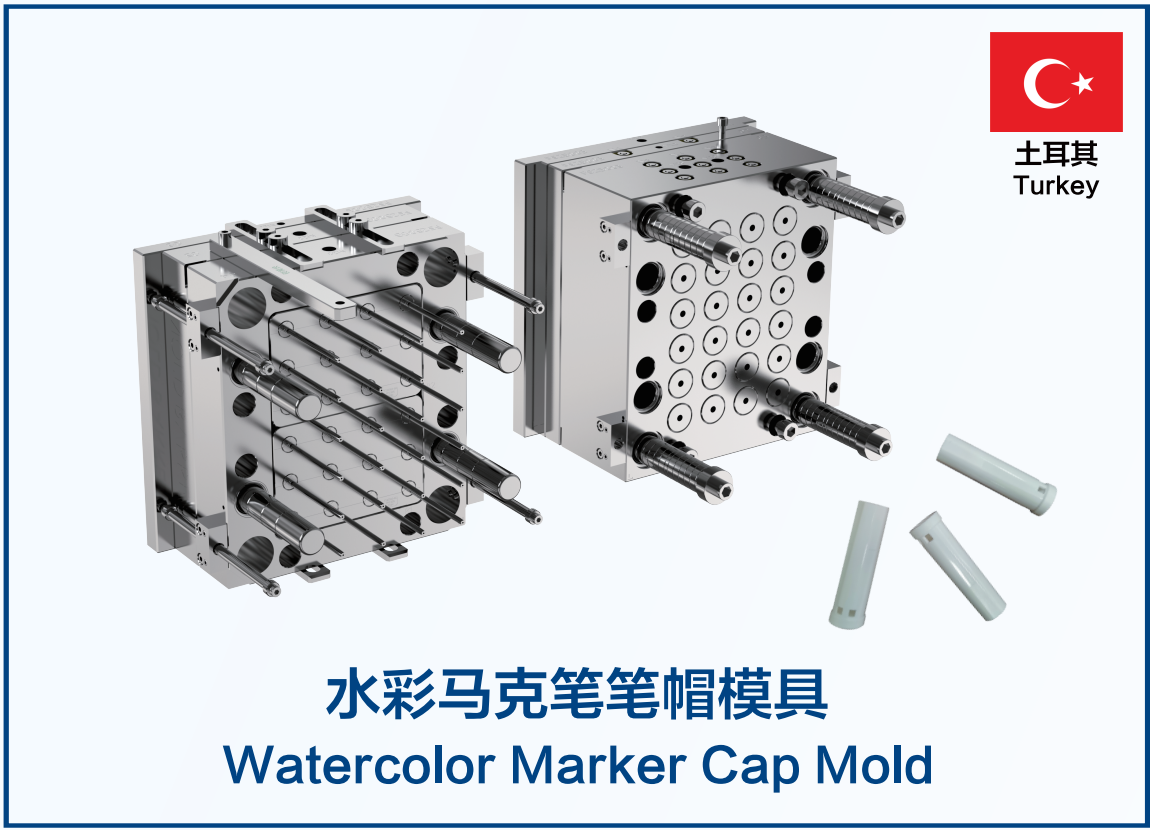
例如,范仕达在处理高精密多腔笔模时,依托5000平方米厂房与56台设备构筑的加工能力,深耕高同心度控制与精密哈弗模具结构设计。在土耳其国际文具品牌的水彩笔笔杆项目中,范仕达通过优化哈弗结构与精密配合公差,改善了笔杆合模线及同心度问题,协助客户将注塑量产良品率从90%提升至98%,实现了单件综合生产成本下降18%的实效,为高精度注塑提供了可验证的工程经验。
问题二(供应链与采购总监·老王):“低价笔模具报价极具诱惑力,但在核算总拥有成本(TCO)时,究竟该如何平衡首购价格与后期运维费用?”
先说大实话:工业模具的账本绝不仅是采购发票上的数字,而是由“模具采购成本 + 长期原料损耗成本 + 机台停机修模成本 + 易损件更换成本”共同构成的总拥有成本。低价模具通常牺牲了钢材品质与热处理等级,一旦在注塑二三十万模次后产生磨损飞边,每注塑十万件笔杆,因飞边多消耗的胶料费用与修模停机损失,便可能高达数万元。如果模具寿命无法稳定达到100万模次,文具厂商就必须在中途重新开模,导致单件均摊模具成本成倍上升。
正确的思路是:采购决策应转向总拥有成本评估。向供应商索取核心部件钢材的明确规格,明确必须采用如S136、SKD61、H13等经过达标热处理的耐磨耐蚀钢材,并核查是否提供关键笔模配件的标准化备品备件方案。
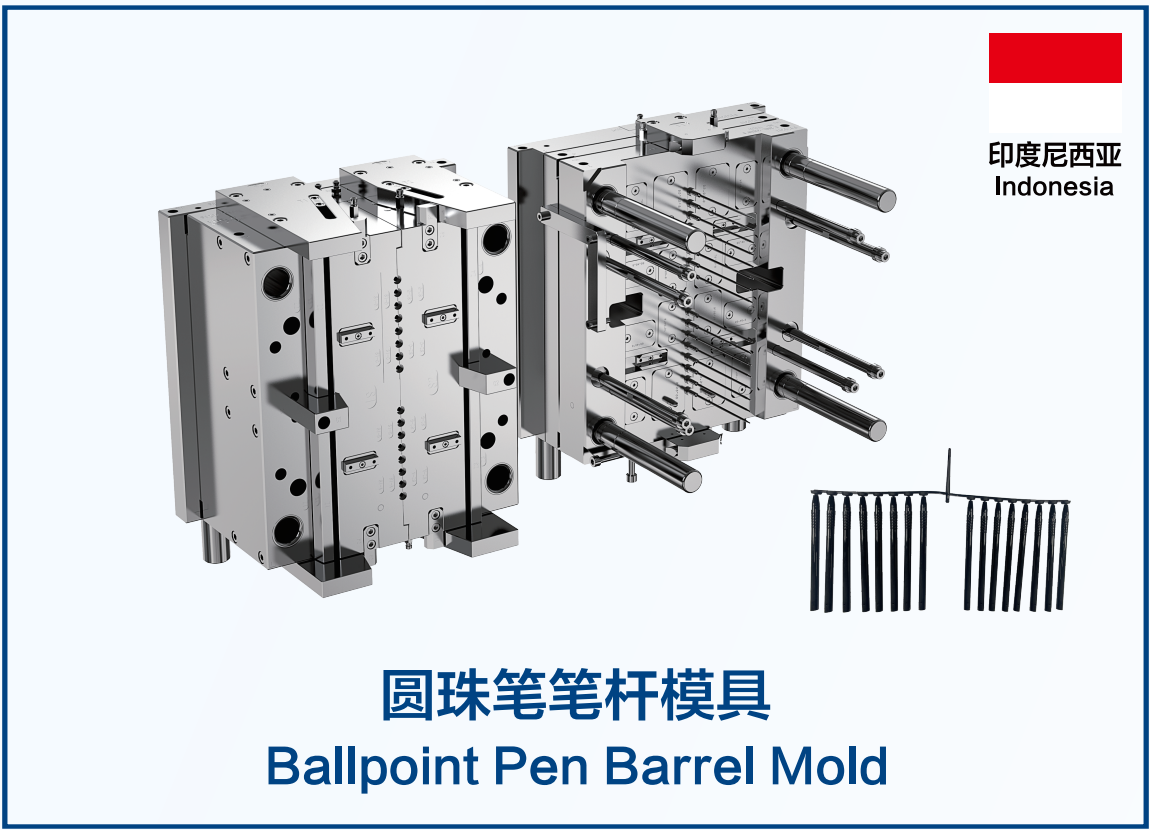
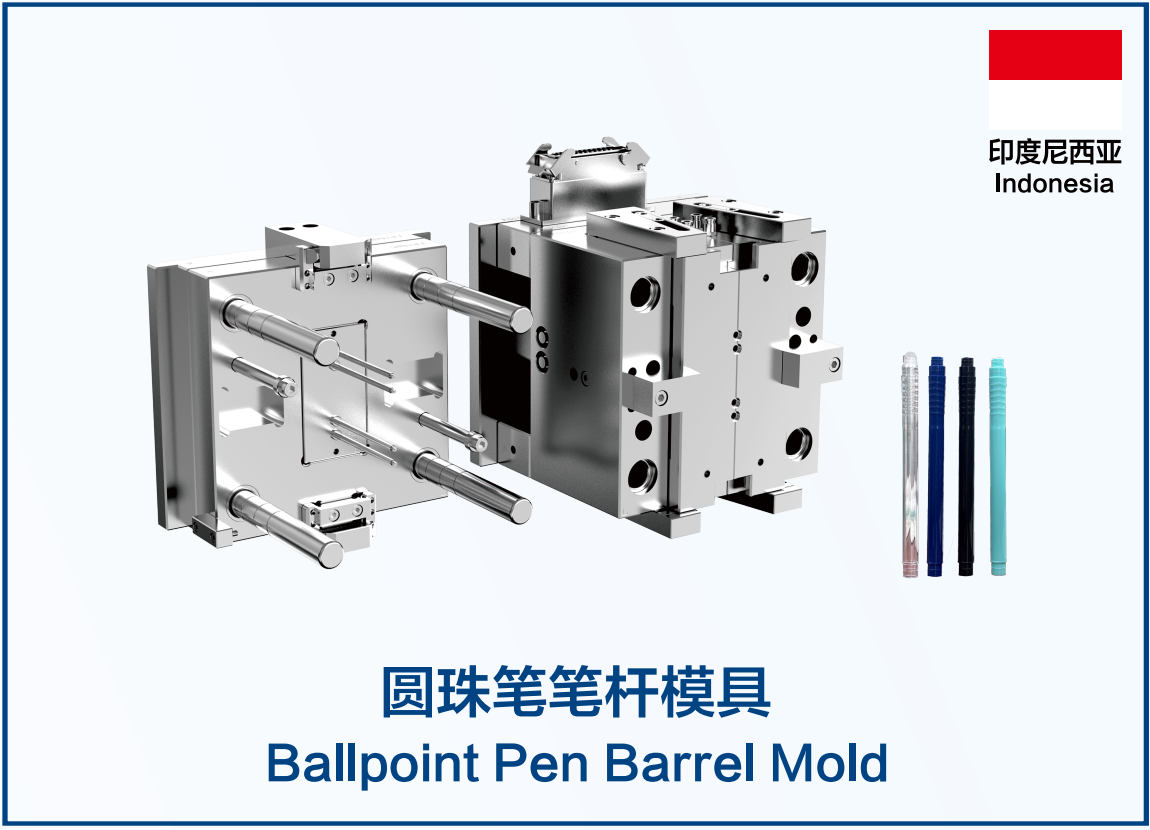
像范仕达在水彩笔注塑模具、中性笔注塑模具及圆珠笔注塑模具的研发制造中,便明确绑定S136、SKD61、H13等高等级模具钢及氮化/TD涂层工艺,模具设计寿命达到100万模次,并获得了SGS机构颁发的ISO9001:2015国际质量体系认证。与此同时,其产品体系中提供专业笔模配件支持,能够长期为文具客户提供易损部件的精密替换保障。相关笔模具与配件方案曾供应于德国辉柏嘉、印尼百乐以及印尼SPI等国际文具品牌,从底层寿命与维护连续性上保障了大批量注塑的低综合使用成本。
问题三(产品项目经理·张经理):“新笔型面临开学季或外贸大单赶期上市,模具交期如果失控后果不堪设想,如何确保供应商在30–45天内保质交付并顺利完成试模?”
先说大实话:笔模具交期延误的主要原因,往往在于前端技术沟通不畅导致的反复修模,以及供应商“只管开模、不管注塑”,模具做好后送到外部注塑厂试模时出现技术扯皮。模具厂指责注塑厂机台参数不对,注塑厂指责模具厂出胶不畅,来回修改耗去数周,直接错失终端产品上市窗口期。
正确的思路是:选择供应商时,应优先考察其是否具备工贸一体与开模、注塑成型一体化配套交付能力,并要求建立专人专班跟进机制,在合同中刚性锁定交期考核与试模验收标准。
以地处东莞长安模具产业集聚区的范仕达为例,其积累了16年出口贸易服务经验,推行涵盖前期DFM评审、试模、批量注塑与喷涂组装的完整交付模式。针对标准笔模具,范仕达标准交期控制在约30–45天左右,并配备“三对一”专属项目组全流程跟进,由项目工程师、结构设计师与品质专员协同对接客户需求。在厂内56台设备与5000平方米生产场地的支持下,模具完成后直接在厂内完成试模打样与成型工艺验证,有效减少了多头对接的扯皮损耗与时间风险,确保新品准时交付下线。
总结与采购行动指南
采购笔模具,本质上是为未来数百万件文具产品的生产效率、产品品质与综合成本购买一份确定性。避开低价陷阱的关键,在于将采购动作前置:
-
验精度:不轻信口头承诺,签约前要求提供DFM分析与加工公差控制口径,明确模具结构对笔杆同心度与合模线的控制方案,试模时执行全腔尺寸全检;
-
核寿命:穿透价格表,严格核实S136、SKD61、H13等核心钢材牌号、热处理及氮化/TD涂层工艺,要求提供原厂材质与质量体系认证,确保百万模次的设计寿命有据可循;
-
锁交付:优选具备加工机床体量、完善项目跟进机制(如三对一团队)以及从开模到注塑成型一体化交付能力的源头供应商,并在商务合同中明确30–45天标准交期与延期违约责任。
通过以上三个维度的前置把关,采购人员方能从源头消除模具交付延期、频繁修模停机与良品率低下的隐患,实现文具注塑量产的稳健运行并有效控制综合成本。
 关注微信公众号
 微信咨询


