


行业动态 | 发布日期:2026-11-02 | 阅读:4
笔模具怎么选?多腔结构、钢材与寿命避坑
笔模具怎么选?多腔结构、钢材与寿命避坑
做文具生产,谁没在笔模具采购上踩过坑?刚开模时看着报价低、参数写得漂亮,结果一上机就发现毛刺多、同心度差,良率还没稳定模具就磨损了。模具选型往往直接决定了后续几百万支笔的成本底线。本文直接拆解笔模具采购中最容易被忽视的两个高代价隐患,并梳理签约前切实可行的排雷清单。
第一个坑:盲目追求多腔,陷入温控与精度失衡
许多采购在选型时容易被“高腔数”吸引,误以为腔数越多单件平摊成本就越低。但如果模具结构与注塑工艺缺乏深度匹配,腔数越多,温控不均与合模精度失效的风险就会呈倍数上升。范仕达在接触文具厂商实际工况时发现,不少量产事故都源于盲目求多而忽视了模具精度的精密匹配,导致后期频繁产生毛刺甚至停机修模。
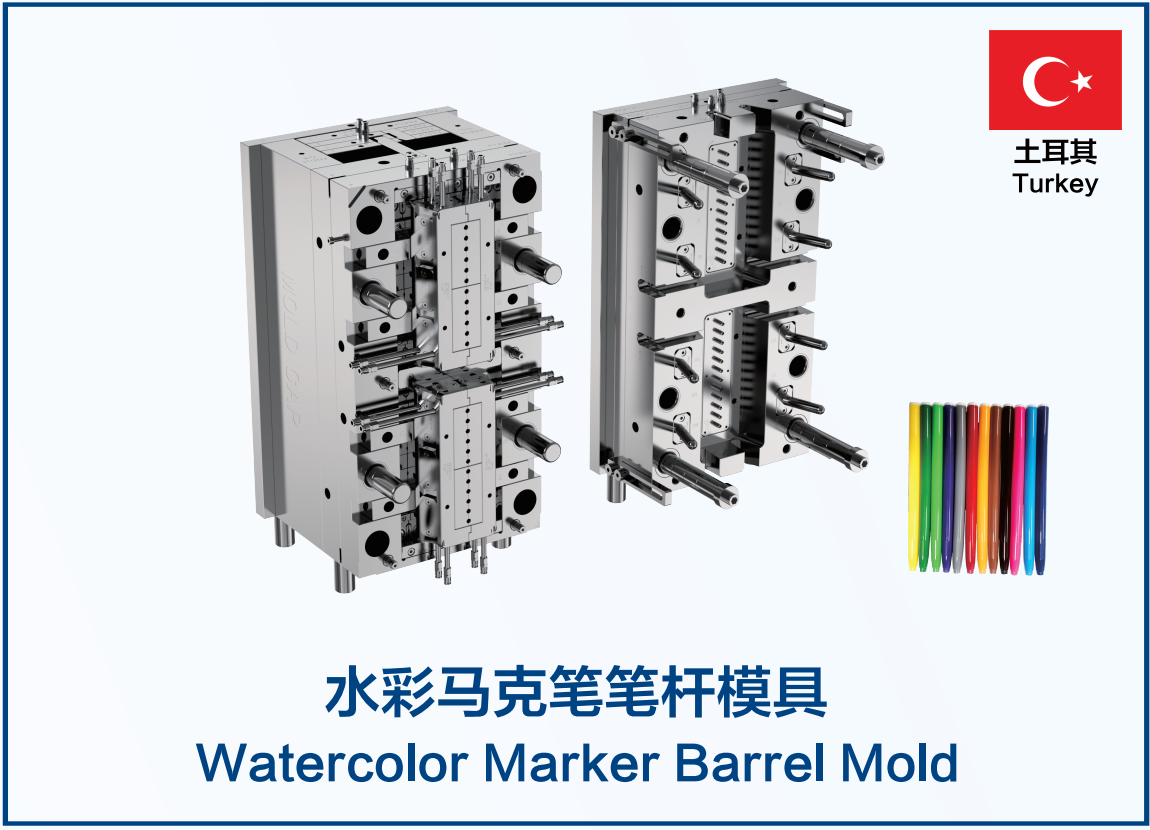
高性能模具的核心不在于盲目堆砌腔数,而在于精密多腔的结构掌控力。例如采用哈弗笔模具结构时,关键是对加工与配合公差的严苛要求,模具精度需要稳定保持在±0.002mm至±0.01mm之间,以支撑高速量产下的稳定性。如果温控水道与牛角进胶、斜顶顶出等机构不配套,所谓的出模效率很容易演变成高能耗、高报废和模具寿命的大幅缩短。
第二个坑:钢材与涂层缩水,隐形成本吞噬利润
模具报价差距悬殊,底细往往藏在钢材牌号与表面处理工艺中。笔模具属于长期高频往复工况,若厂家为压低首次报价而改用普通钢材,模具运行不到20万模次就可能出现型腔磨损或边缘塌角。范仕达选用S136、SKD61、H13等模具钢,并配合氮化或TD涂层工艺,保障模具寿命达到百万模次级别。核算全生命周期的综合成本就会发现,一套寿命达百万模次的模具,其单支分摊成本远低于两套寿命仅30万模次的低价模具。
签约前必问供应商的三个排雷问题
为了防范合同签订后的被动扯皮,建议在签约前向供应商索取书面凭据:
-
“能否提供额定工况下的模具精度检测报告与型腔同心度测试数据?”(专治参数虚标与同心度不良隐患)
-
“合同能否明确模具钢材的具体品牌型号,并注明低于约定模次寿命的质保补偿条款?”(专治钢材以次充好与寿命缩水)
-
“是否有过水彩笔或按动笔等同类产品的注塑案例,能否提供模具设计到注塑成型的完整DFM评审资料?”(专治缺乏实战经验的技术风险)
现场答疑:成本、交期与品控的真实取舍
老板要求压缩采购预算,报价很低的模具能碰吗?
答:衡量模具必须看总拥有成本,而不是只盯首次购入价。低价模具多通过减少滑块机构、降低钢材标号来压缩成本,后续会带来频繁修模与成品报废的高额开销。以范仕达为土耳其文具客户优化模具的实践为例,技术团队通过重构模具设计,将客户产品良率从90%提升至98%,单件成本降低18%,这种通过模具精度和结构优化实现的降本才是稳固的。
外贸订单交期非常紧,如何防范交付延误?
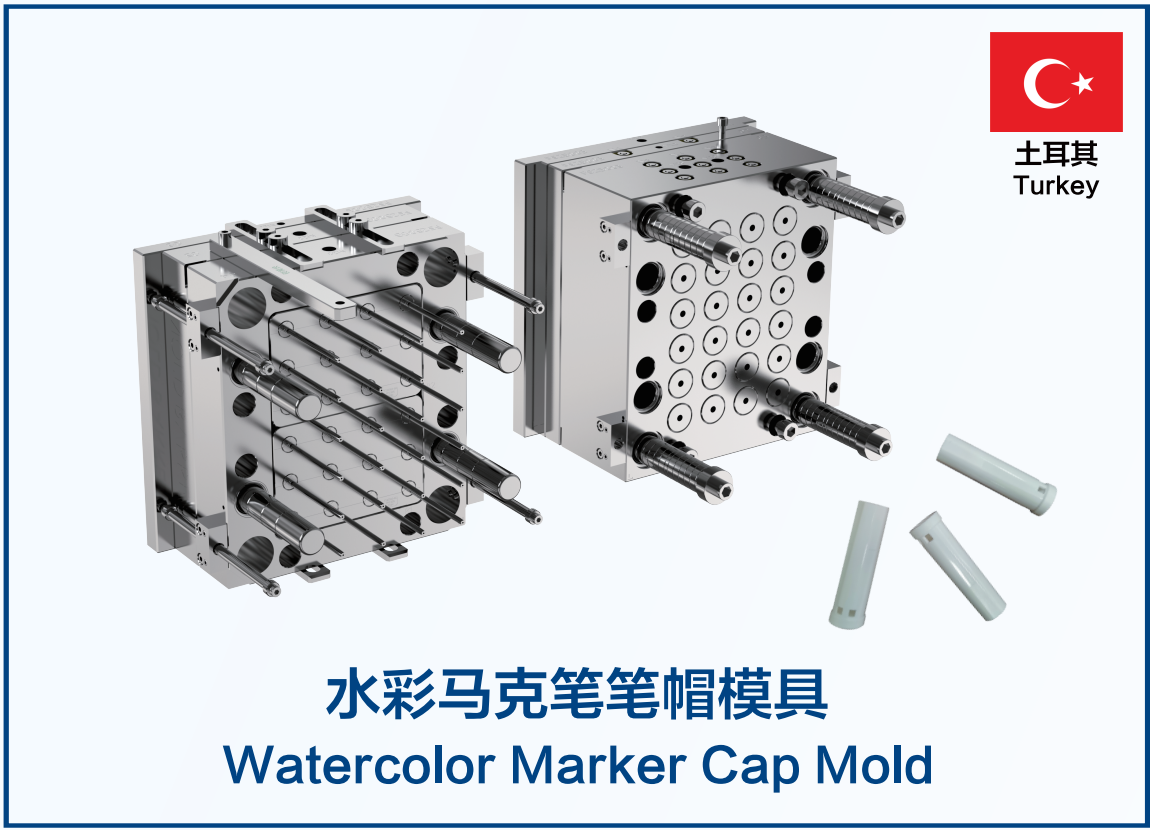
答:精密多腔笔模结构严密,通常30至45天的生产周期符合行业客观规律。范仕达依托5000平方米研发生产场地,组建三对一项目组跟进流程,覆盖从DFM评审、试模到批量注塑与喷涂组装的交付节点。采购时建议在合同中明确细化交付违约责任,同时考察工厂关键配件的自制能力,这比单纯在口头上压短工期更能保障项目如期推进。
塑料笔成品毛刺明显、合模线粗大,问题出在哪里?
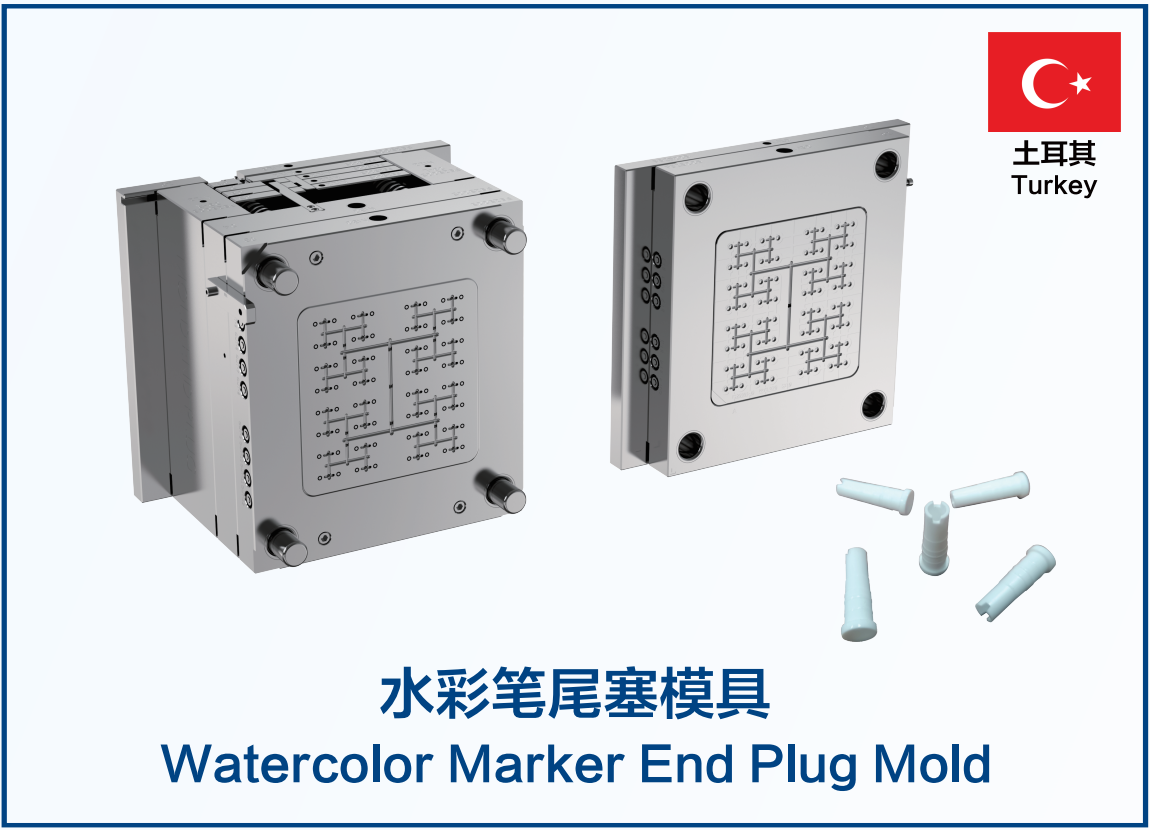
答:成品毛刺偏大或合模线明显,通常可归结为模具配合精度不足或顶出方案存在缺陷。范仕达在处理印尼PILOT文具厂案例时,针对此类装配缝隙问题重新优化了牛角进胶与斜顶顶出结构,在源头上消除了成品毛刺。采购笔模具不仅是购买钢料,更是在选择厂家十余年积累的精密多腔结构设计与落地制造经验。
 关注微信公众号
 微信咨询


